Sähkömekaanisten komponenttien valmistus asettaa sopimusvalmistajalle vaatimuksia, joita harvassa muussa tuotekategoriassa kohdataan samaan aikaan. Tarkkuusvalmistus, tiukat toleranssit, materiaalien sähköiset ominaisuudet ja kokoonpanon toimivuus on sovitettava yhteen niin, että lopputuote toimii luotettavasti vaativissa käyttöympäristöissä. Tässä artikkelissa käymme läpi, mitä sähkömekaanisten komponenttien sopimusvalmistus käytännössä tarkoittaa ja miksi valmistusprosessin yksityiskohdat ratkaisevat enemmän kuin usein ajatellaan.
Sähkömekaanisten komponenttien vaatimukset sopimusvalmistajalle
Sähkömekaaniset komponentit, kuten roottorit, staattorit ja niihin liittyvät ohutlevyosat, eivät salli suuria poikkeamia suunnitellusta geometriasta. Pienikin mittaheitto voi vaikuttaa komponentin sähkömagneettiseen toimintaan tai aiheuttaa kokoonpanovaiheessa ongelmia, jotka paljastuvat vasta käyttöolosuhteissa. Sopimusvalmistajan on siksi hallittava koko ketju laserleikkauksesta ja särmäyksestä koneistukseen ja hitsaukseen.
Asiakkaan näkökulmasta oleellista on myös se, että valmistaja ymmärtää tuotteen käyttötarkoituksen, ei pelkästään piirustuksen mittoja. Meillä on yli 20 vuoden kokemus yhteistyöstä energia-, kone- ja ajoneuvoteollisuuden yritysten kanssa, ja tämä kokemus näkyy siinä, miten osaamme tulkita asiakkaan tarpeita jo suunnitteluvaiheessa. Kun myyntitiimillämme ja johdollamme on käytännön tuntemus tuotantoteknologiastamme, pystymme ehdottamaan nopeampaa valmistustapaa tai kustannuksia säästävää muutosta tuotteeseen jo ennen kuin ensimmäistä osaa on tehty.
Miten moderni laserhitsaus parantaa komponenttien laatua
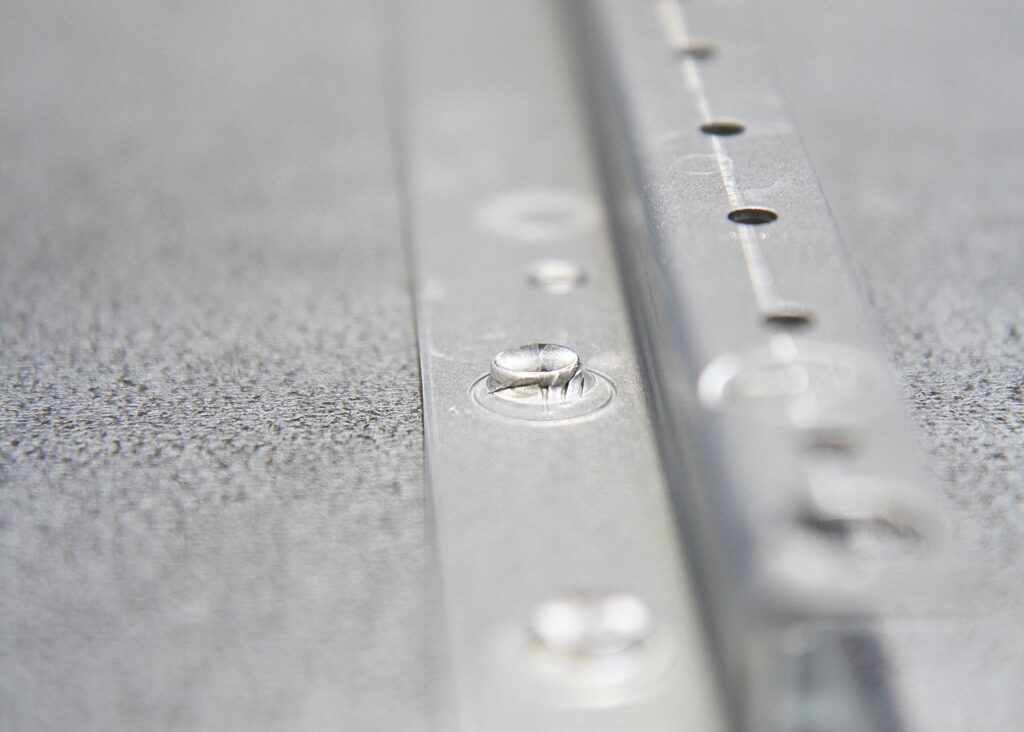
Laserhitsaus on muuttanut ohutlevykomponenttien valmistusta merkittävästi. Kuitulaserhitsauksessa lämmöntuotto on huomattavasti pienempi kuin perinteisessä MIG- tai TIG-hitsauksessa, mikä tarkoittaa käytännössä sitä, että ohutlevyt eivät pääse vääntymään hitsauksen aikana. Geometrian pysyvyys on erityisen kriittistä sähkömekaanisissa komponenteissa, joissa muotopuhtaus vaikuttaa suoraan toiminnalliseen tarkkuuteen.
Olemme investoineet uuteen kuitulaserhitsauskoneeseen, joka mahdollistaa jopa kymmenen kertaa nopeamman hitsauksen verrattuna perinteisiin menetelmiin. Nopeuden lisäksi lopputulos on siistimpi, mikä vähentää jälkikäsittelyn tarvetta ja lyhentää tuotannon läpimenoaikaa. Kun hitsaussauma on tasainen ja puhdas, myös pintakäsittely alihankintana sujuu ilman ylimääräistä esikäsittelyä.
Roottorien ja staattorien valmistusprosessi käytännössä
Roottori- ja staattorivalmistus on prosessi, jossa useat työvaiheet on kytkettävä toisiinsa tarkasti. Lähtökohtana on yleensä ohutlevyn leikkaus, josta saadaan laminaattilevyt. Näiden leikkaustarkkuus määrittää pitkälti sen, kuinka hyvin komponentti toimii sähkömagneettisesti, sillä laminaattien muoto ja pinnoitus vaikuttavat suoraan häviöihin ja hyötysuhteeseen.
Leikkauksen jälkeen tulevat kokoonpano, koneistus ja käämintä, joista kukin vaatii omaa erityisosaamistaan. Koneistuksessa toleranssit ovat usein tiukkoja, koska roottori pyörii laakereidensa varassa ja pienikin epäkeskisyys näkyy tärinänä tai kulumisena. Meillä koneistus on osa samaa valmistusketjua kuin leikkaus ja hitsaus, joten tiedonkulku työvaiheiden välillä on sujuvaa eikä virheiden kertautuminen pääse yllättämään loppuvaiheessa.
Särmäyspuristimen automaatio osana tarkkaa valmistusketjua
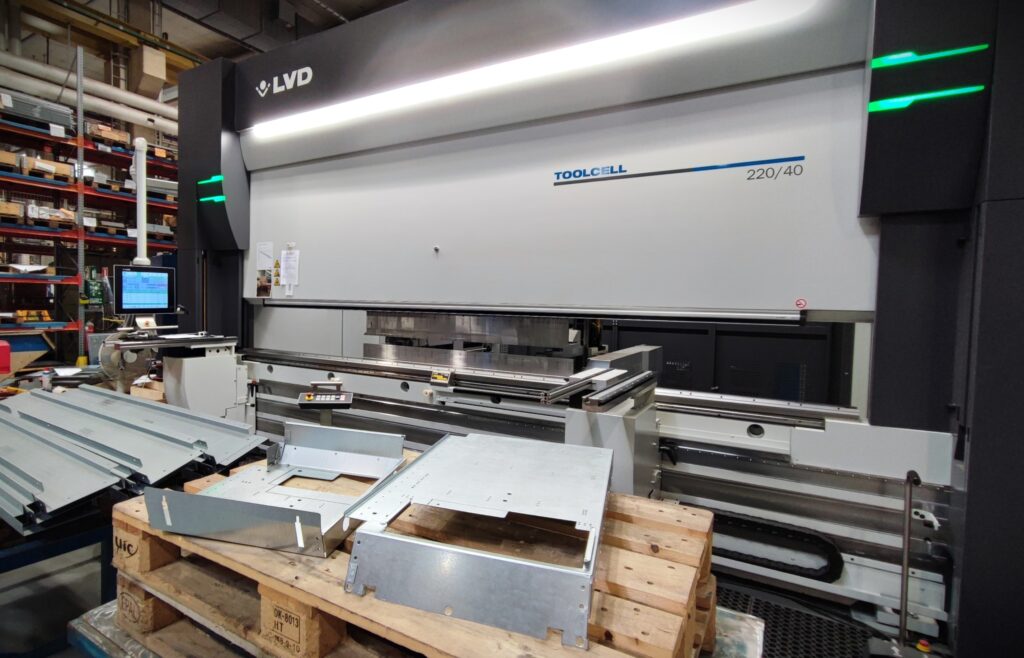
Särmäys on yksi niistä työvaiheista, joissa inhimillinen vaihtelu perinteisesti aiheuttaa eniten hajontaa. Uusi särmäyspuristimemme on varustettu työkaluautomaatiolla ja kulmamittausjärjestelmällä, joka mittaa taivutuskulman reaaliajassa ja korjaa mahdolliset poikkeamat ennen kuin osa siirtyy seuraavaan työvaiheeseen.
Tämä on erityisen tärkeää sarjatuotannossa, jossa sadan tai tuhannen kappaleen erissä pienikin systemaattinen virhe kertyy nopeasti ongelmaksi. Kulmamittauksen ansiosta jokainen osa vastaa suunniteltua geometriaa, mikä nopeuttaa kokoonpanoa asiakkaan päässä ja vähentää hylkyjen määrää. Automaatio ei poista ammattitaitoisen operaattorin roolia, mutta se poistaa ne virhelähteet, jotka syntyvät pelkän käsituntuman varassa toimimisesta.
Kustannustehokkuus tarkkuusvalmistuksessa, suunnittelusta tuotantoon
Tarkkuusvalmistuksessa kustannukset eivät synny pelkästään työtunneista ja materiaalista. Suuri osa kustannuksista määräytyy jo suunnitteluvaiheessa, kun päätetään toleransseista, materiaalivalinnoista ja siitä, kuinka monta työvaihetta komponentin valmistaminen vaatii. Liian tiukka toleranssi paikassa, jossa se ei ole toiminnallisesti välttämätön, voi kaksinkertaistaa koneistusajan ilman mitään hyötyä lopputuotteelle.
Meillä on tapana käydä asiakkaan kanssa läpi valmistettavuusnäkökulma jo ennen tuotannon aloittamista. Pienet muutokset geometriaan, taivutussäteeseen tai liitosratkaisuun voivat lyhentää läpimenoaikaa selvästi ja pienentää materiaalihävikkiä. Tämä ei tarkoita, että luovutaan laadusta, vaan että valmistus suunnitellaan niin, että laatu syntyy prosessista eikä ylimääräisestä tarkistuksesta ja korjauksesta.
Toimintamme perustuu ISO 9001:2015- ja ISO 14001:2015 -standardeihin sekä EN 1090-1 -sertifiointiin, jotka antavat asiakkaalle dokumentoidun pohjan laadunhallinnalle. Kun valmistusprosessi on sertifioitu ja toistettava, toimitusvarmuus paranee ja asiakkaan oma suunnittelu voi luottaa siihen, että toimitetut osat vastaavat tilattua.
Jos etsit luotettavaa kumppania sähkömekaanisten komponenttien sopimusvalmistukseen tai haluat kehittää tuotteesi valmistettavuutta, ota yhteyttä VAMM Steeliin. Katsotaan yhdessä, miten valmistusprosessi saadaan toimimaan parhaalla mahdollisella tavalla.