Ohutlevyn taivutus on valmistusmenetelmä, jossa metallilevyä muovataan mekaanisella voimalla haluttuun kulmaan tai muotoon ilman, että materiaali katkeaa tai murtuu. Yleisin tapa toteuttaa tämä on särmäys, jossa särmäyspuristin painaa levyn tiettyyn kulmaan muotin avulla. Seuraavissa osioissa käymme läpi, miten prosessi toimii käytännössä, mitä materiaaleja voidaan käyttää ja milloin särmäys on paras valinta.
Miten ohutlevyä taivutetaan käytännössä?
Ohutlevyn taivutus tapahtuu käytännössä asettamalla metallilevy särmäyspuristimen ylätyökalun ja alapuolisen V-muotin väliin, minkä jälkeen puristin laskee ylätyökalun alas ja painaa levyn haluttuun kulmaan. Taivutuskulma määräytyy työkalun liikeradan syvyyden mukaan, ja prosessi on tarkka, nopea ja toistettava.
Särmäys on ohutlevytyön yleisin taivutusmenetelmä, koska se soveltuu erinomaisesti sarjatuotantoon ja yksittäisosiin yhtä lailla. Nykyaikaiset särmäyspuristimet hyödyntävät CNC-ohjausta, joka ohjaa jokaisen taivutusvaiheen automaattisesti ohjelmoidun mallin mukaan. Tämä vähentää inhimillisten virheiden riskiä ja nopeuttaa tuotantoa merkittävästi.
Meillä VAMM Steelillä on käytössä uusi särmäyspuristin työkaluautomaatiolla ja kulmamittausjärjestelmällä, joka mittaa taivutuskulman reaaliaikaisesti jokaisen taivutuksen aikana. Tämä tarkoittaa, että mahdolliset materiaalikohtaiset poikkeamat korjataan automaattisesti ennen kuin osa jatkaa seuraavaan vaiheeseen.
Mitä materiaaleja voidaan taivuttaa ohutlevytyössä?
Ohutlevytyössä voidaan taivuttaa laajaa valikoimaa metalleja, kuten terästä, ruostumatonta terästä, alumiinia, kuparia ja messinkiä. Materiaalin valinta vaikuttaa suoraan taivutusprosessiin, sillä eri metalleilla on erilaiset jousto- ja myötörajan ominaisuudet, jotka määräävät tarvittavan voiman ja taivutussäteen.
Teräs on ohutlevytyön yleisin materiaali sen lujuuden ja hyvän muovattavuuden ansiosta. Ruostumaton teräs vaatii enemmän voimaa taivutukseen ja palautuu hieman enemmän alkuperäiseen muotoonsa taivutuksen jälkeen, mikä täytyy huomioida kulmien ohjelmoinnissa. Alumiini puolestaan on kevyttä ja helposti muovattavaa, mutta herkempi repeytymiselle liian pienillä taivutussäteillä.
Materiaalin paksuus on myös keskeinen tekijä. Ohutlevyksi luokitellaan yleensä alle kuuden millimetrin paksuiset levyt, ja tyypillisimmät käyttöpaksuudet vaihtelevat noin 0,5 millimetristä kolmeen millimetriin. Paksummat levyt vaativat suuremman puristusvoiman ja erilaisen työkaluvalinnan.
Mikä vaikuttaa taivutuksen tarkkuuteen ja laatuun?
Ohutlevyn taivutuksen tarkkuuteen vaikuttavat eniten materiaalin ominaisuudet, työkalujen kunto, särmäyspuristimen ohjausjärjestelmä sekä takaisinjousto eli se, kuinka paljon levy palautuu taivutuksen jälkeen. Kaikkien näiden tekijöiden hallinta on välttämätöntä korkealaatuisen lopputuloksen saavuttamiseksi.
Materiaalin takaisinjousto
Takaisinjousto on yksi yleisimmistä tarkkuusongelmista metallin taivutuksessa. Kun puristin vapautetaan, levy pyrkii palautumaan hieman alkuperäiseen asentoonsa. Kokenut valmistaja kompensoi tämän ylikääntämällä levyä lasketun määrän, jolloin lopullinen kulma vastaa tavoitetta. Reaaliaikaisilla kulmamittausjärjestelmillä tämä voidaan tehdä automaattisesti.
Työkalujen valinta ja kunto
Oikea työkalu oikealle materiaalille ja paksuudelle on kriittinen tekijä. Kuluneet tai väärän profiilin omaavat työkalut aiheuttavat epätarkkuuksia ja voivat jopa vahingoittaa materiaalia. Säännöllinen työkalujen tarkistus ja oikea kalibrointi ovat osa ammattitaitoista ohutlevytyötä.
Milloin särmäys sopii parhaaksi valmistusmenetelmäksi?
Särmäys on paras valmistusmenetelmä silloin, kun tarvitaan tarkkoja kulmia, toistettavia muotoja ja kustannustehokasta tuotantoa niin pienissä kuin suurissakin sarjoissa. Se sopii erityisesti komponentteihin, joissa vaaditaan tiukkoja toleransseja ja monivaiheisia taivutuksia samaan osaan.
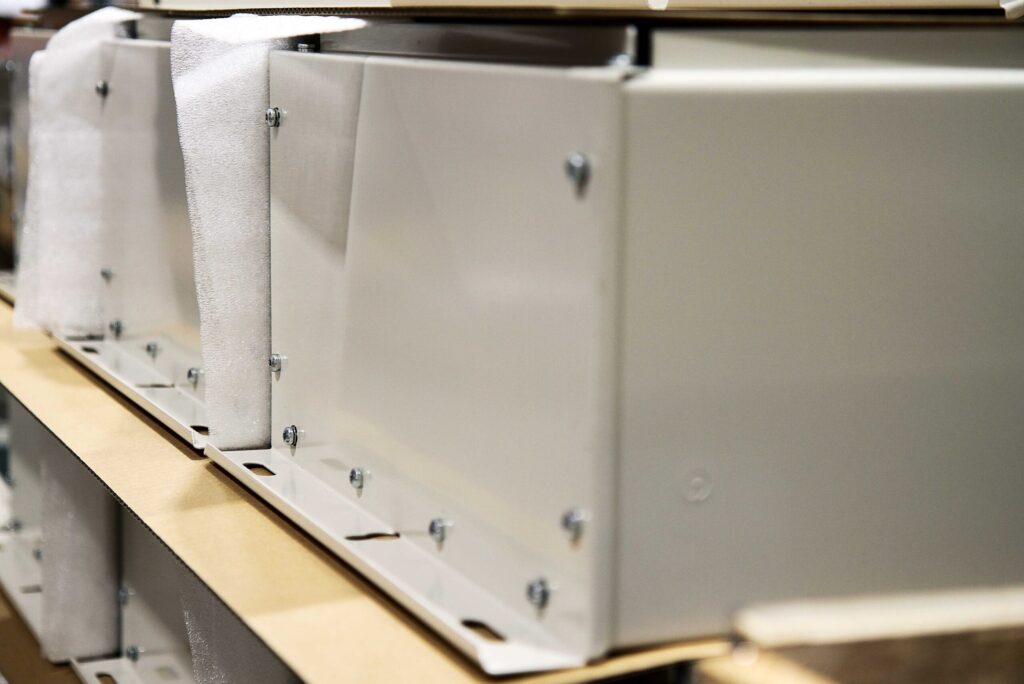
Särmäys on kilpailukykyinen menetelmä erityisesti silloin, kun osat ovat geometrisesti monimutkaisempia kuin pelkkä yksi taivutus, mutta eivät vaadi kolmiulotteista muovaamista kuten syvävetokappaleet. Tyypillisiä sovelluksia ovat kotelot, kiinnikkeet, kannattimet, kouru- ja kanavaosat sekä koneiden runkoon kuuluvat levyrakenteet.
Särmäys ei välttämättä ole paras vaihtoehto, jos osa vaatii hyvin pieniä taivutussäteitä erittäin kovalla materiaalilla tai jos kappaleen muoto edellyttää samanaikaista taivutusta useammasta suunnasta. Näissä tapauksissa kannattaa arvioida vaihtoehtoiset menetelmät yhdessä valmistajan kanssa.
Haluatko tietää, sopiiko särmäys tai jokin muu ohutlevytyömenetelmä juuri sinun komponenttisi valmistukseen? Ota yhteyttä meihin VAMM Steelillä ja kerro tarpeistasi. Myyntitiimimme jokaisella jäsenellä on käytännön kokemus tuotantoteknologiastamme, joten osaamme ehdottaa nopeimman ja kustannustehokkaimman ratkaisun suoraan sinun tuotteeseesi.
Löydät yhteystietomme helposti – ota yhteyttä ja kerrotaan lisää siitä, miten voimme auttaa sinua.