PEM-niittaus voi monissa ohutlevyrakenteissa korvata hitsauksen, mutta ei kaikissa. Kiinnitysmenetelmänä PEM-niittaus sopii erityisesti silloin, kun rakenne vaatii siistiä ulkonäköä, tarkkaa mittatarkkuutta tai nopeaa kokoonpanoa ilman lämmöntuoton aiheuttamia muodonmuutoksia. Alla käymme läpi tärkeimmät kysymykset, jotka auttavat valitsemaan oikean menetelmän ohutlevytyössä.
Milloin PEM-niittaus sopii hitsauksen tilalle?
PEM-niittaus sopii hitsauksen tilalle silloin, kun ohutlevyrakenne ei vaadi jatkuvaa, vedenpitävää tai erittäin lujaa liitosta, vaan tarvitaan kiinteä, tarkka ja siisti kiinnitys. Tyypillisiä sovelluksia ovat kotelot, paneelit ja runkorakenteet, joissa komponentteja kiinnitetään toisiinsa ruuveilla tai kierretapeilla myöhemmin.
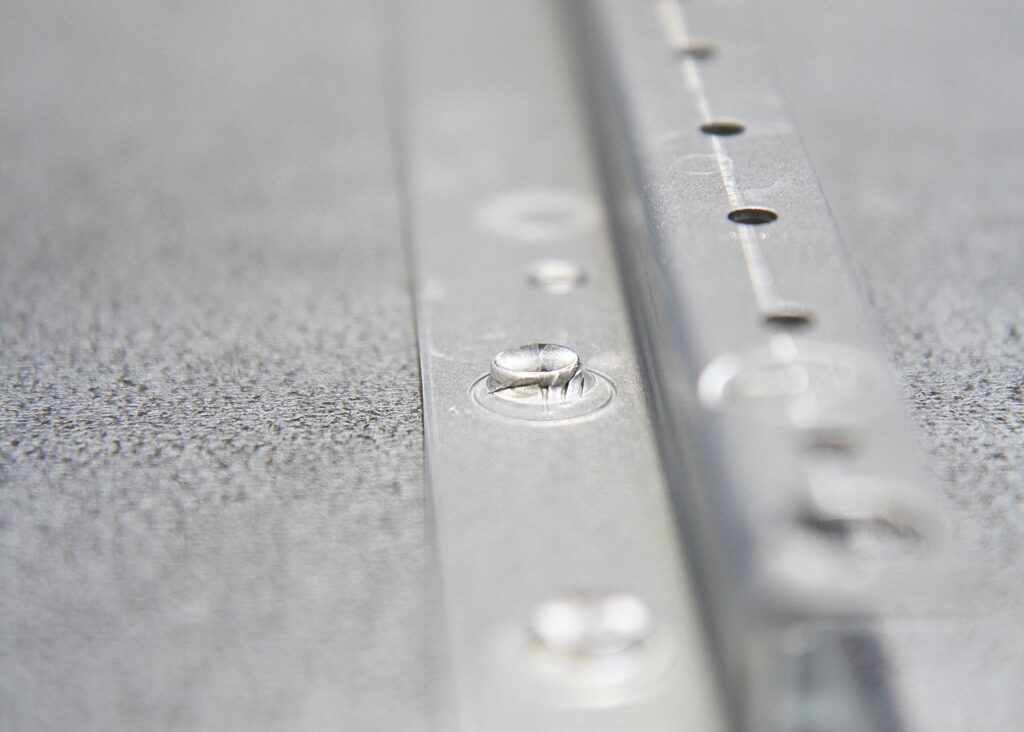
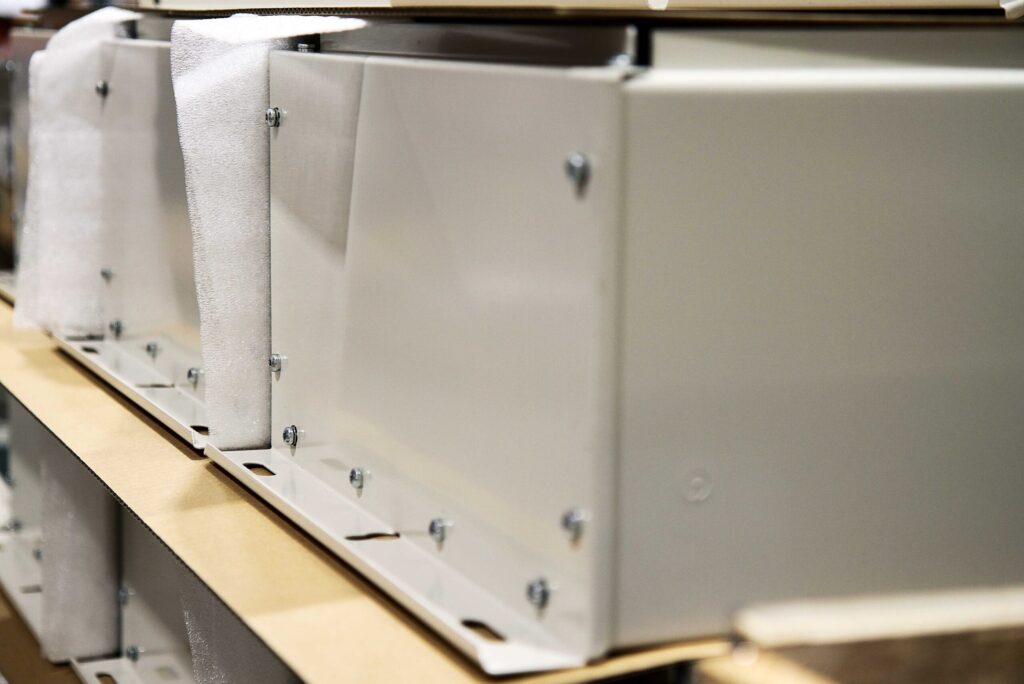
PEM-kiinnittimet, kuten painettavat mutterit, kierretapit ja holkit, puristetaan ohutlevyyn kylmäpuristuksella. Tämä tarkoittaa, että levy ei altistu kuumuudelle lainkaan, mikä on ratkaiseva etu ohuilla ja pinnoitetuilla materiaaleilla. Menetelmä toimii erityisen hyvin silloin, kun levyn paksuus on alle kolme millimetriä ja kierteitetty kiinnitys halutaan tehdä ilman erillistä hitsausmutteria.
Kokoonpanoteollisuudessa PEM-niittaus on vakiintunut ratkaisu tilanteissa, joissa osia valmistetaan suurissa sarjoissa ja toistettavuus on tärkeää. Kiinnittimien asennustarkkuus pysyy tasaisena, mikä helpottaa myöhempiä kokoonpanovaiheita merkittävästi.
Mitä eroja PEM-niittauksen ja hitsauksen laadussa on?
Suurin laadullinen ero on lämmöntuotto: hitsaus tuo levyyn lämpöä, joka voi aiheuttaa muodonmuutoksia, värimuutoksia ja jännityksiä materiaaliin. PEM-niittauksessa lämpöä ei synny lainkaan, joten levy säilyttää alkuperäisen muotonsa ja pinnoitteensa vaurioitumattomana.
Hitsatussa liitoksessa lujuus on yleensä korkeampi ja liitos on yhtenäinen koko matkaltaan, mikä tekee siitä ylivoimaisen vaihtoehdon rakenteissa, joissa vaaditaan mekaanista kestävyyttä tai tiiveyttä. PEM-kiinnittimien lujuus perustuu puristusliitokseen, joka on erittäin kestävä vetokuormille, mutta ei sovellu samalla tavalla leikkaus- tai taivutuskuormia kantaviin rakenteisiin.
Pinnanlaadun kannalta PEM-niittaus tuottaa siistimmän lopputuloksen ilman lisäviimeistelyä. Hitsauksen jälki vaatii usein hiontaa tai muuta jälkikäsittelyä, ellei käytetä erityisen tarkkaa hitsausmenetelmää. Me olemme investoineet kuitulaserhitsauskoneeseen, joka tuottaa erittäin siistiä hitsausjälkeä pienellä lämmöntuotolla, mutta PEM-niittaus pysyy silti yksinkertaisempana valintana pinnoitetuille levyille.
Onko PEM-niittaus nopeampaa kuin hitsaus?
PEM-niittaus on useimmiten nopeampaa kuin hitsaus yksittäisen kiinnittimen asennuksessa, koska prosessi ei vaadi suojakaasua, esivalmistelua tai jälkikäsittelyä. Puristaminen vie sekunteja, ja kiinnitin on heti käyttövalmis. Sarjatuotannossa ero korostuu entisestään, koska asennukset voidaan automatisoida tehokkaasti.
Hitsauksessa sen sijaan tarvitaan enemmän valmisteluaikaa, ja hitsaajan ammattitaito vaikuttaa suoraan lopputuloksen tasaisuuteen. Suurissa sarjoissa hitsausrobotiikka tasaa eroa, mutta piensarjoissa ja prototyypeissä PEM-niittaus on selvästi nopeampi vaihtoehto.
Kokonaisläpimenoajassa kannattaa huomioida myös mahdolliset jälkityövaiheet. Hitsattu rakenne saattaa vaatia oikaisua, hiontaa tai pinnoituksen uusimista, kun taas PEM-niitetty osa on valmis suoraan puristuksen jälkeen. Tämä tekee PEM-niittauksesta houkuttelevan valinnan ohutlevytyössä, jossa toimitusajat ovat tiukat.
Missä ohutlevysovelluksissa PEM-niittaus ei korvaa hitsausta?
PEM-niittaus ei korvaa hitsausta sovelluksissa, joissa liitokselta vaaditaan tiiveyttä, korkeaa mekaanista lujuutta tai kykyä kestää jatkuvia dynaamisia kuormia. Tällaisia ovat esimerkiksi painelaitteet, nesteputkistot, kantavat runkorakenteet ja laivamoottorien komponentit, joissa liitoksen on kestettävä vaativat käyttöolosuhteet.
Myös materiaalipaksuus asettaa rajoja. Hyvin paksut levyt tai rakenteet, joissa kiinnittimen reunaetäisyys on pieni, eivät sovi PEM-menetelmälle yhtä hyvin kuin hitsaukselle. Lisäksi jos rakenne altistuu voimakkaille tärinöille tai iskukuormille pitkällä aikavälillä, hitsattu liitos on luotettavampi valinta.
Sopimusvalmistuksessa on tärkeää arvioida jokainen rakenne tapauskohtaisesti. Meillä on yli 20 vuoden käytännön kokemus metalliteollisuuden kiinnitysmenetelmistä, ja autamme valitsemaan kustannustehokkaimman ja teknisesti oikean ratkaisun juuri sinun tuotteellesi.
Haluatko selvittää, sopiiko PEM-niittaus tai jokin muu kiinnitysmenetelmä seuraavaan ohutlevyprojektiisi? Ota yhteyttä VAMM Steelin myyntitiimiin, niin käymme tarpeesi läpi yhdessä ja ehdotamme nopeinta sekä kustannustehokkainta valmistustapaa.
Ota yhteyttä ja kerro meille projektistasi – autamme sinua löytämään oikean ratkaisun.